PTFE 燃料ライン: 温度制限、フィッティング、およびゴムホースに匹敵する場所
10 年使用したゴム製燃料ホースを暖かいエンジン ベイから引き抜くと、ライナーが硬化し、エタノール混合燃料に浸って膨れ上がったり、炭化水素の膜が発汗して、目に見えるようになるずっと前から匂いが漂っていたりすることがよくあります。この故障モード (熱、燃料、時間) は、まさに PTFE 燃料ラインが終了するように設計されたものです。
簡単に説明すると、編組 PTFE は、ルートが排気熱の近くを通過する場合、燃料が E85 またはメタノールの場合、またはシステムが蒸気を浸出させることなく約 60 psi を何年も維持する必要がある場合に使用できる最も耐久性のある燃料ラインです。ポンプガスを使用して短時間、クール、低予算で運用するには、従来のゴム製 EFI ホースが依然として賢明な選択です。 PTFE の取り付けに関する他のすべてのこと (圧着フィッティング、曲げ半径、摩擦保護) はその決定に基づいており、ほとんどの取り付けが失敗する場所でもあります。
 ステンレス編組 PTFE 燃料ライン PTFE ライナーとステンレス鋼編組を備えたこの燃料ラインは、熱、摩耗、E85 などの腐食性燃料に耐え、長年にわたり高圧を維持します。これは、ここで説明した要求の厳しい排気隣接ルーティングに適しており、この点で検討する価値があります。 製品を見る→
PTFE 燃料ラインとは実際には何ですか
PTFE 燃料ラインは複合ホースです。燃料を運ぶ押出成形されたポリテトラフルオロエチレンのライナーが、アセンブリに破裂強度と耐摩耗性を与えるステンレス鋼の編組で包まれています。 PTFE は非粘着コーティングと同じフッ素ポリマーファミリーに属しており、その 2 つの特性がすべてを決定します。
- 化学的不活性。 ガソリン、ディーゼル、エタノール、メタノール - ライナーはそれらのいずれに対しても反応、膨張、硬化しません。そのため、これがアルコール燃料ビルドのデフォルトの答えです。
- 広い温度ウィンドウ。 一般的に公表されている編組 PTFE の定格は、約 -70°F から最大 450°F までです。定格は肉厚や編組構造によって異なるため、購入するホースの正確なデータシートを常に確認してください。
編組はそのライナーを圧力容器に変えます。編組 PTFE の公表されている破裂数値は、ポート注入レールが実際に見ている 55 ~ 65 psi をはるかに上回っているため、実際には、限界はホースの壁ではなく、エンド フィッティングと圧着の品質によって定義されます。直噴エンジンでは、ホース技術に関係なく、ポンプからレールまでのセグメントは鋼のままです。 PTFE は低圧の供給側と戻り側に使用されます。
PTFEがゴムホースに勝る場所
温度ヘッドルーム
SAE 30R7 に準拠して製造されたゴム製燃料噴射ホースの定格は通常、連続約 250°F です。夏の交通時に排気マニホールド上のスペースを測定するまでは、これは寛大に聞こえるかもしれません。そこでは輻射熱が一度に何時間も定格を超える可能性があります。編み込みカバーは数学を変えます。メーカーの公開データシートによると、CPE ライニングの編組ホースは通常 300°F 近く、フルオロエラストマーでライニングされたバージョンは約 350°F、編組 PTFE は 450°F 近くと評価されています。
| ホースの種類 | ライナー | 典型的な最高温度 | 燃料の適合性 | はめ込み方法 |
|---|---|---|---|---|
| ゴム製 EFI ホース (SAE 30R7) | NBR/CRゴム | ~250°F | ガソリン、限定 E10 | クランプまたは圧着 |
| CPE 編組ホース | CPE | ~300°F | ガソリン、E10 | プッシュオンバーブまたはクリンプ |
| FKMライニング編組ホース | フッ素エラストマー | ~350°F | ガソリン、E85 定格のバリエーション | 圧着 |
| PTFE編組ホース | PTFEステンレス編組 | ~450°F | ガソリン、ディーゼル、E85、メタノール | 圧着ed PTFE fittings only |
メーカーのデータシートからまとめられた一般的な連続定格。
透過および蒸発排出
ゴムは分子レベルではスポンジです。炭化水素分子は壁をまっすぐに移動します。これが、ゴム製の燃料ラインのあるガレージが燃料の臭いを放つ理由であり、カリフォルニア州の CARB 規則などの蒸発ガスプログラムが燃料システムに低透過性材料を押し込み続ける理由です。透過性は SAE J1737 などの手順に基づいて測定され、公表されている傾向は一貫しています。ゴムは時間の経過とともに測定可能な蒸気を失いますが、フッ素ポリマーのバリアはゼロに近いままです。
SAE J1737 浸透試験挙動に従って、ゴム = 100 に指数付けされた例示的な傾向。絶対値は化合物によって異なります。
インストール日まで誰も言及しないトレードオフ
PTFE は正確さを賞賛し、近道を罰します。あなたが読むほぼすべての問題レポートの原因は 2 つあります。
フィッティング: 圧着、決してクランプしないでください
最もよくある間違いは、PTFE をゴムのように扱うことです。 PTFE は有刺ニップルの上には伸びないため、どんなにきつく締めてもスクリュー クランプが涙を流します。編組 PTFE ホースには専用の圧着またはスエージ継手が必要で、適切なジョーとダイスで組み立てられます。きれいな四角いカット、ライナーの潤滑剤、毎回新しいハードウェアが必要です。圧着ジョイントは再利用できません。正しく行われれば、最初の始動前に、ジョイントは仕様どおりにトルクをかけられ、圧力テストが行われます。一般的なジョイントの完全性については、次のガイドを参照してください。 自動車の配管継手の漏れを防ぐ方法 詳細を説明します。
配線、擦れ防止、接地
ステンレスブレードは、プラスチックタンク、ワイヤー織機、塗装されたフレームに対して優れた鋸刃です。すべてのバルクヘッドパスにスリーブを付け、長距離ランをサポートし、最小曲げ半径を尊重します。ほとんどの -4 PTFE アセンブリのリストは約 2.5 ~ 3 インチで、よりきつい曲げはライナーをよじらせ、流れを詰まらせる危険性があります。最後に、配線に沿って静電気が蓄積しないように、金属金具を介して編組を接地します。
サイジングと用途: どのラインをどのジョブに対応させるか
ラインのサイズは流行ではなく流れに従います。
- -3AN — 低流量キャブレターおよびリターンライン。
- -4AN — ストリート EFI 供給実行のデフォルト。
- -6AN — 高出力または強制誘導ビルド。通常、戻りラインは 1 サイズ小さくなります。
馬力の経験則ではなく、燃料ポンプの流量曲線に合わせて選択してください。ディーゼルオーナーは別の意見に直面しています。ポンプからインジェクターまでのラインは極度の圧力のためスチール製のままですが、リフトポンプ、フィード、リターン回路では PTFE が優れています。始動が難しい場合やパワー損失が発生した場合、燃料側を追いかける必要がある場合は、 ディーゼルエンジンの燃料供給の問題 各セグメントがどのように動作するかを説明します。
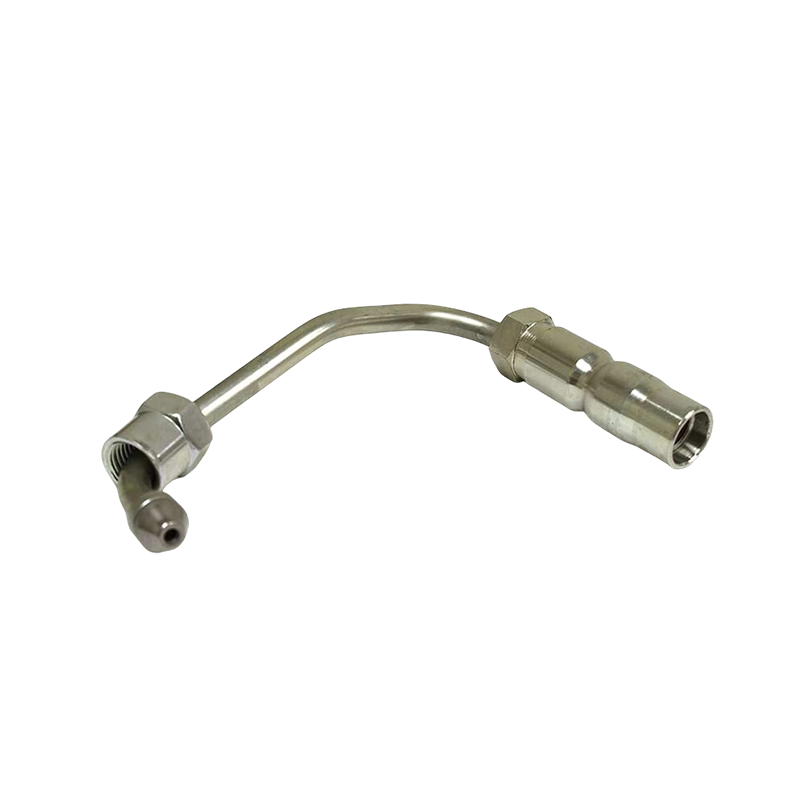
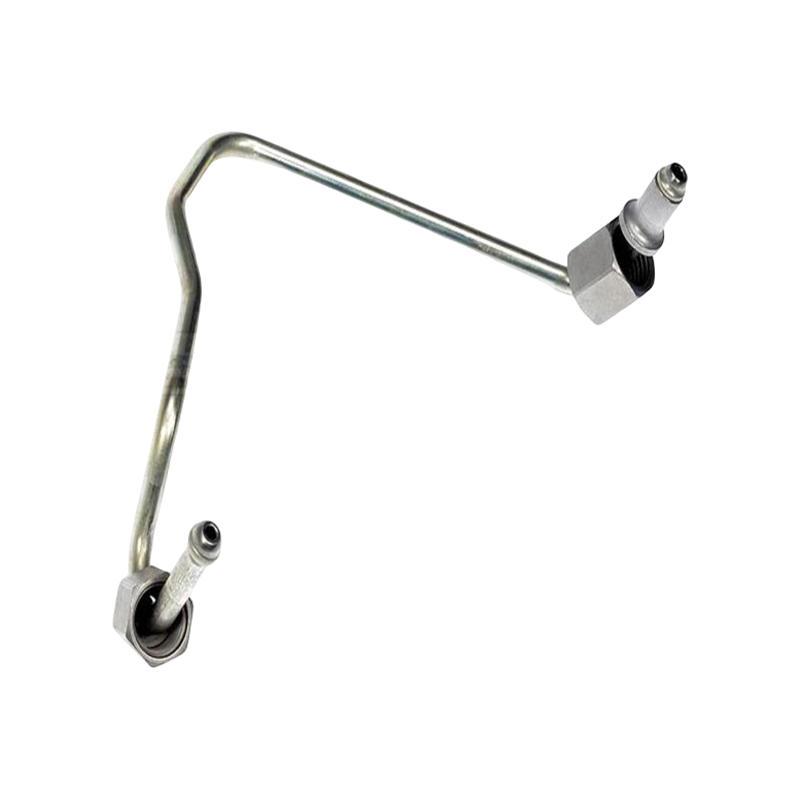
30年メーカーの自動車燃料供給ライン 1995 年以来自動車用パイプ継手のメーカーによって製造されているこの供給ラインは、耐食性材料と漏れ防止接続を使用して燃料をタンクからインジェクターに移動します。 CNC の曲げとスエージングにより、上で強調した安定した形状と再現可能な圧着が保証されます。 製品を見る→ OE品質の交換用燃料ラインの製造方法
編組 PTFE を指定することは仕事の半分に過ぎません。残りの半分は、チューブを曲げ、端を形成し、ジョイントを圧着する人です。このカタログの背後にあるメーカーである寧波嘉天汽車管は、1995 年に前身工場が開設されて以来、自動車用パイプ継手を製造してきました。同社のエンジニアリング概要によれば、同じ製品ファミリーで 30 年以上にわたって製造されています。生産現場では、CNC 曲げ機と大型ろう付炉組立ラインを油圧および水圧スウェージ成形装置、自動レーザー溶接、溶接ロボット、エンドフィッティング用のマシニング センターと組み合わせており、すべて社内のラボが材料と品質のチェックを行っています。安定した形状、再現可能な圧着、クリーンな内部構造など、編組 PTFE を魅力的にするのと同じロジックが、OE 交換用燃料ライン、インジェクター供給パイプ、および以下の供給ラインに適用されます。
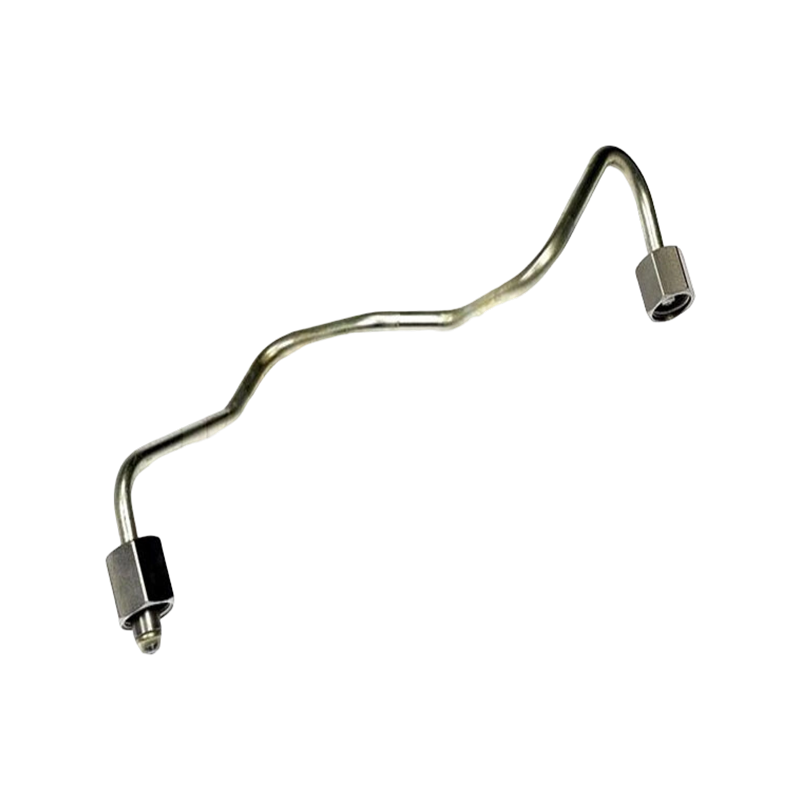
 高圧燃料インジェクター供給管 この合金鋼フィード パイプは、冷間引抜き、熱処理、疲労寿命を高めるためのプレストレス処理を施して、コモン レールから各インジェクターまで超高圧燃料を運びます。厳格な清浄度テストは、上で強調した再現性のある清浄な内部と一致しています。 製品を見る→
PTFE 燃料ライン: よくある質問
ホースと圧着端がメーカーによって認定されたバージョンのみがそのステータスを保持します。多くのモータースポーツラインはオフロード専用です。ストリートに設置する前にデータシートを確認してください。
いいえ、PTFE はゴムのようにバーブ上に伸びないため、クランプされたジョイントから漏れが生じます。 PTFEホース専用の圧着継手を使用してください。
はい。このライナーはアルコール混合物に対して化学的に不活性であり、これが建築業者がゴムではなくライナーを選ぶ主な理由の 1 つです。
経験則として、-4 AN はほとんどのストリート EFI 供給をカバーし、-6 AN は高出力または強制誘導ビルドに適しています。サイズをポンプの流量に合わせてください。
カタログの数値を尊重してください。一般的な -4 ホースの最小曲げ半径は約 2.5 ~ 3 インチです。曲げがきつくなるとライナーがよじれ、流れが制限される可能性があります。
通常、組み立てエラーは、間違った取り付け、磨耗した圧着ジョー、または粗いライナーの切断です。クランプ圧力を加える代わりに、新しいハードウェアを使用してジョイントを再構築します。
はい、透過性が低いため、蒸気と戻りの運転でうまく機能します。システムの圧力定格に留意してください。
通常の使用では、数十年間、ライナーは酸化、膨張、硬化しません。 1 年に 1 回、編組の摩擦箇所を検査してください。
 お問い合わせ
+86-138 0586 3066
+86-574 8840 6311
 製品

 モバイル