燃料インジェクターラインを交換するにはどうすればよいですか?
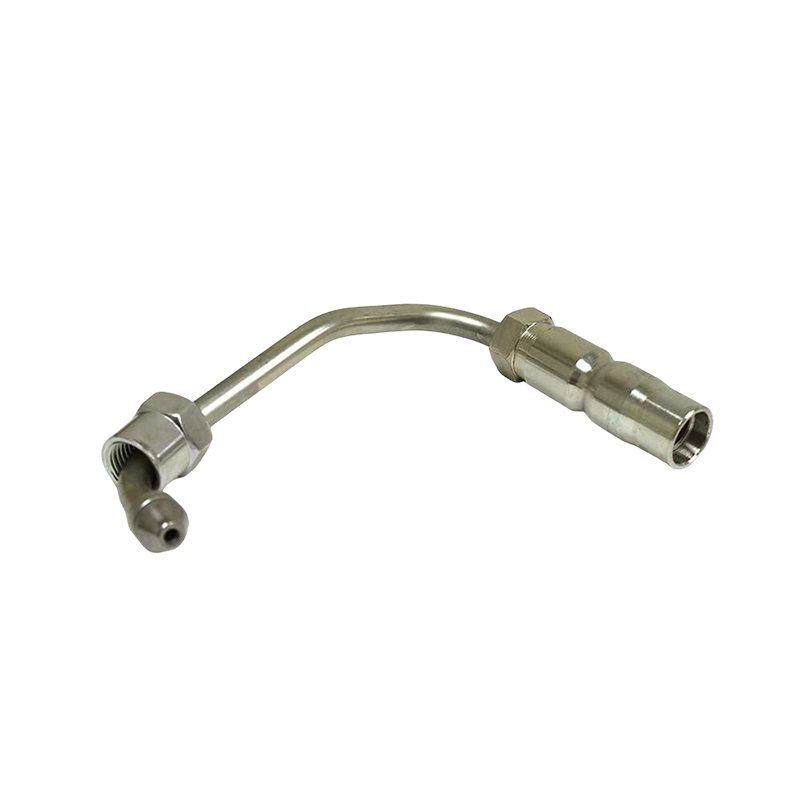
を交換する 燃料インジェクターライン これには 5 つの主要な手順が含まれます。正しい交換ラインの仕様を確認し、燃料システムの残留圧力を解放し、正しいサイズのレンチを使用してポンプ/コモンレール端とインジェクター端の両方で古いラインを切断し、ユニオンナットを指定値まで締め付ける前に新しいラインを手で取り付け、エンジンの再始動後にすべての接続に漏れがないか確認します。なぜなら、 燃料インジェクターライン (高圧燃料噴射パイプとも呼ばれる)は、極端な急速サイクル圧力下で動作するため、元のラインの正確な圧力定格、直径、長さ、および曲げ形状の一致は、他のほとんどの自動車用チューブよりもはるかに重要です。このガイドでは、一般的なタイプの燃料インジェクター ライン、その製造方法、各タイプの使用場所、ライン構成間の詳細な比較、完全な交換とメンテナンスの手順、およびよくある質問への回答について説明し、技術者、フリート オペレーター、および部品購入者に安全で正しい交換を完了するために必要な実践的な詳細を提供します。
燃料インジェクターラインの一般的なタイプとその特徴
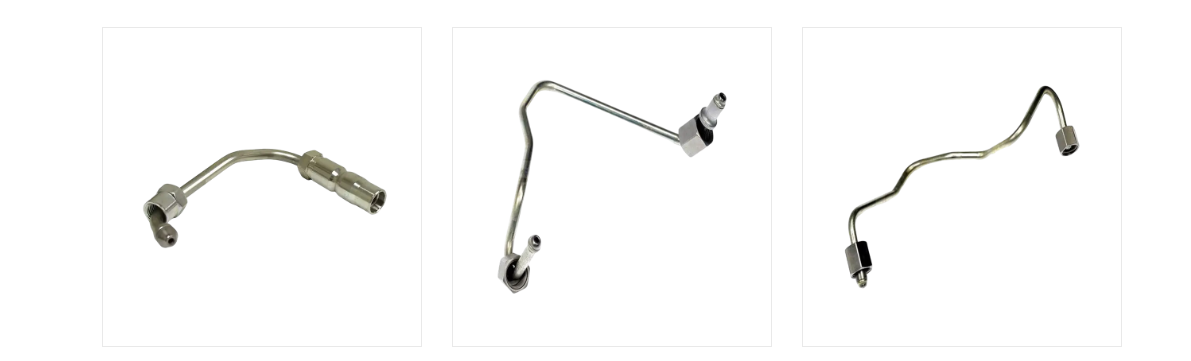
すべての燃料インジェクター ラインが同じように見えたり、同じように動作するわけではありません。正しいタイプは、燃料噴射システムが使用する燃料噴射システム、耐える必要がある圧力、およびエンジン ベイでどの程度の配線の柔軟性が許容されるかによって異なります。以下のカードは、交換回線を調達する際に最も一般的に発生する構成の概要を示しています。
コモンレール高圧ライン
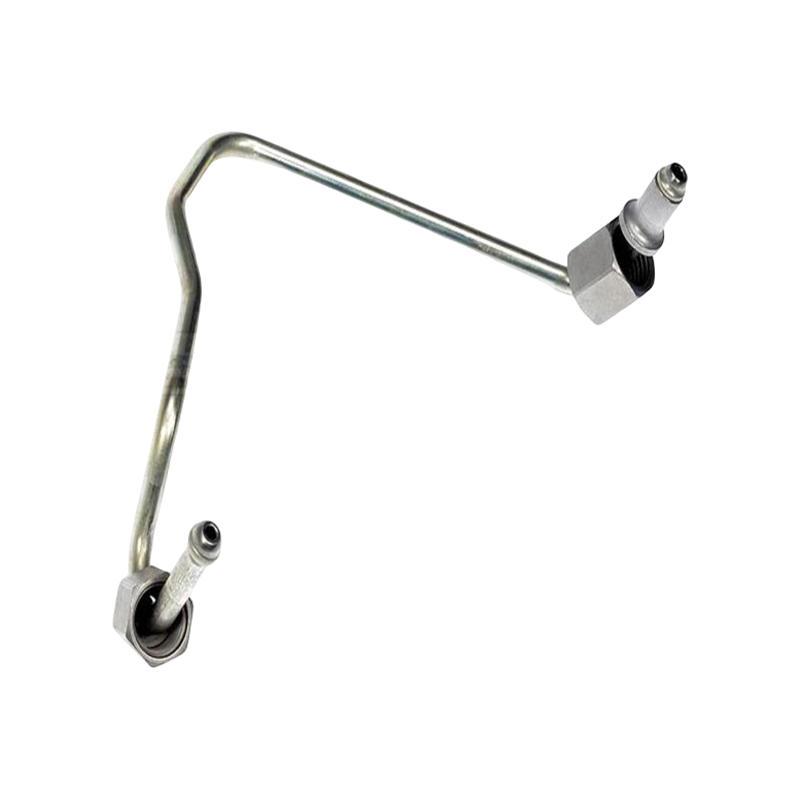
コモン レールを個々のインジェクターに接続する剛性の鋼線で、最新のディーゼル コモン レール システムで使用される非常に高い急速な脈動圧力に耐えるように構築されています。
インラインポンプインジェクターライン
機械式インライン噴射ポンプから 1 つのインジェクターまで直接延びる個別の剛性鋼パイプ。コモン レールのない古いディーゼル エンジン設計に典型的です。
波形フレキシブル燃料ライン
一般に低圧の供給回路または戻り回路で使用される柔軟な波形パイプで、その屈曲能力によりエンジンの動きや振動に対応します。
カスタム CNC 曲げ交換ライン
特定のエンジンの 3 次元ルーティングに合わせて曲げられたライン。古いエンジンやあまり一般的ではないエンジンで、既製の直接交換部品が入手できない場合に生成されます。
低圧供給・戻りライン
燃料をタンクからポンプに運ぶか、余分な燃料をタンクに戻し、インジェクター側の高圧ラインよりもはるかに低い圧力で動作します。
燃料噴射ラインは、使用する燃料噴射システムに応じて、非常に特殊な圧力エンベロープに耐えるように設計されています。古い機械式インライン ポンプ システムは通常、最新のコモン レール システムよりも大幅に低いピーク圧力で動作します。特にディーゼルのコモンレール構造は、噴霧化を改善し、排出ガスを削減するために、歴代のエンジン世代にわたって噴射圧力を押し上げてきました。正しい交換ラインは少なくともシステムのピーク動作圧力に対して定格されている必要があるため、特定のエンジンがこの圧力スペクトルのどの位置に位置するかを理解することは、交換部品を注文する前の重要な最初のステップです。以下のゲージは、一般的な 0 ~ 250MPa の基準スケール内の最新のディーゼル コモン レール システムのおおよその位置を示しています。
ゲージの針はスケールの上部内にあり、最新のディーゼル コモン レール システムは通常 200 MPa を超えるピーク圧力で動作するという広く言及されている点を反映しています。これは、通常、同じスケールの下部と中間の部分に該当する、古い機械式インライン噴射ポンプ システムに関連する圧力範囲よりも大幅に高くなります。交換用燃料インジェクター ラインを調達する人にとっての実際的な意味は簡単です。たとえ物理的寸法が類似しているように見えても、古い低圧システム向けに定格されたラインを最新のコモン レール エンジンに置き換えるべきではありません。メーカーは、単に通常のチューブに厚い壁を使用するのではなく、主に材料の選択と次のセクションで説明する冷間加工プロセスを通じてこの圧力要件に対処します。特定のエンジン モデルの正確なピーク圧力は、このような一般的な基準スケールから推測するのではなく、常にエンジン メーカー自身の仕様と照らし合わせて確認する必要があることに注意してください。同じメーカーの異なる世代のエンジンでも、排出ガスや性能要件が時間の経過とともに進化するにつれて、異なる圧力レベルで動作する可能性があります。これが、燃料インジェクター ラインの交換が画一的な作業ではない理由の 1 つであり、大まかな外観だけで一致させるよりも、エンジンの種類に正確な仕様を一致させることが重要である理由の 1 つです。幅広いエンジンモデルを扱うワークショップでは、システムタイプごとに一般的な圧力範囲の参照表を保管しておくと、過小評価されたラインを設置するリスクを軽減できます。定格圧力エンベロープを下回って動作するラインは、事前に明確な警告兆候が示されずに故障する可能性があるため、この仕様チェックは一般に、オプションの手続きではなく、安全関連のステップとして扱われます。この圧力の状況を検討することは、他の多くの自動車用パイプ継手とは異なり、燃料インジェクター ラインが単一のユニバーサル デザインではなく、比較的厳しい公差と専用の圧力クラスに従って製造される理由を説明するのにも役立ちます。
最新のコモンレール システムを低圧ラインに置き換えると故障につながる可能性があるため、適切な燃料インジェクター ラインは、使用するエンジンの特定の圧力クラスに合わせて定格されている必要があります。
燃料インジェクターラインの構築方法: 材料、構造、動作原理
燃料インジェクター ラインは、単なる長さのチューブではありません。通常、特別に選択された高強度、低合金鋼管から作られ、基本降伏強度を高めるために熱処理されます。多くの高圧ラインはその後、オートフレッタージュとして知られる追加の冷間加工プロセスを経ます。このプロセスでは、管は制御された内圧にさらされ、内壁にわずかな塑性変形を引き起こします。圧力が解放されると、内壁には残留圧縮応力の層が保持され、材料内に正味の引張応力が蓄積する前に操作圧力で克服する必要があり、これにより耐疲労性と破裂圧力が大幅に向上します。次に、高精度の CNC チューブ曲げ装置を使用して、特定のエンジンに必要な正確な 3 次元形状に合わせて最終ラインを成形します。これは、曲げ半径が一致しないと、ラインに沿った間違った点に応力が集中する可能性があるためです。以下の表は、フレキシブルな波形ラインと比較した、リジッド高圧ラインに一般的に見られる構造要素をまとめたものです。
強固な高圧ライン構造
| フレキシブルな波形ライン構造
|
燃料インジェクター ラインの耐疲労性は、壁の厚さだけではなく、鋼管の加工方法によって主に決まります。各噴射イベントで高圧パルスが繰り返されると、チューブの内壁に周期的な応力がかかり、時間の経過とともに疲労亀裂が発生する可能性が最も高くなります。熱処理により鋼の基礎強度を向上させることができますが、この繰り返し応力に対抗するために、さらなる冷間加工オートフレッタージュプロセスが特に使用されます。以下のグラフは、標準チューブ、熱処理チューブ、自動フレッタージュ処理チューブを比較した相対疲労寿命指数を示しています。
グラフが示すように、追加の処理を行わない標準鋼管が、この図のベースライン相対疲労寿命指数として設定されています。熱処理されたチューブは、ベースラインよりも緩やかな改善を示します。これは、熱処理によって基本降伏強度が増加し、したがって疲労損傷が蓄積する前にチューブが許容できる応力レベルが上昇するという一般的な工学原則と一致しています。オートフレッタージュ処理されたチューブは、この例示的な比較の 3 つのカテゴリの中で最大の改善を示しています。これは、この冷間加工プロセスが汎用鋼チューブではなく、特に高圧燃料インジェクター ラインの製造に関連付けられている理由と一致しています。この改善の背後にあるメカニズムは、自己フレッタージュ後に内壁に残る残留圧縮応力を、正味の引張応力が発生する前に、まず引張応力を操作することによって克服し、実際の疲労閾値を効果的に上昇させる必要があることです。これはインジェクターラインに特に関係します。なぜなら、インジェクターラインはエンジンの動作寿命にわたって非常に多くの圧力サイクルを経験するため、耐疲労性の適度な改善であっても累積的に意味があるからです。実際の疲労性能はチューブの直径、壁の厚さ、曲げ半径、設置の品質にも依存するため、この表は特定の耐用年数を保証するものではなく、例示的な相対比較として扱う価値があります。正しく製造され、正しく設置されたオートフレッタージュ処理されたラインは、一般に、上記の基礎となる材料科学に基づいて、同じ動作条件下で同様の寸法の標準チューブよりも優れた性能を発揮すると期待されます。これが、燃料インジェクター パイプの専門メーカーが通常、この処理ステップをオプションのアップグレードではなく生産の中核部分として扱う理由の 1 つです。交換ラインを調達するバイヤーやワークショップにとって、サプライヤーがこの種の処理を高圧ラインに適用しているかどうかを確認することは、ラインの基本寸法仕様とは別に、関連する質問となる可能性があります。この製造の詳細を理解することは、外形寸法が一致しているものであっても、一般的な鋼管が高圧用途における専用の燃料インジェクター ラインの適切な代替品とみなされない理由を説明するのにも役立ちます。
自動フレッタージュ冷間加工と精密な CNC 曲げにより、専用の燃料インジェクター ラインに耐疲労性が与えられます。そのため、一般的な鋼管は適切な代替品ではありません。
燃料インジェクターラインのアプリケーションシナリオと主要な選択基準
燃料インジェクター ラインは、幅広いディーゼルおよび直接噴射アプリケーションに使用されます。コモン レール システムを備えた乗用車および小型トラックのディーゼル エンジンは、緊密にパッケージ化されたエンジン ベイを通って配線された、短く正確に曲げられた高圧ラインに依存しています。大型トラックや農業用ディーゼル エンジンでは、より大きなシリンダー ヘッド全体に配置されたインジェクターに到達するために、より複雑な曲げ形状を備えた長いラインが使用されることがよくあります。船舶用ディーゼル エンジンや産業用発電機セットでは、自動車での断続的な使用ではなく、連続デューティ サイクル向けに定格された大口径のラインが頻繁に使用されます。ガソリン直噴システムも専用の高圧ラインを使用しますが、通常はディーゼル コモン レール システムよりもピーク圧力が低くなります。
交換用燃料インジェクター ラインを選択または調達する場合、購入者は通常、メーカーまたはサプライヤーに注文する前に、一貫した一連の基準を検討します。
- ラインの圧力定格はエンジン システムのピーク動作圧力を満たすか、超えていますか?
- 外径と肉厚は元の機器の仕様と一致していますか?
- 曲げの形状と全長は元の配線を正確に再現していますか?
- エンドフィッティングとシーリングコーンの角度は、接続されているポンプおよびインジェクターポートと一致していますか?
- チューブの材質と加工 (熱処理、オートフレッタージュ) は高圧用途に適合していますか?
- メーカーまたは卸売業者は、フリートまたは複数ユニットのニーズに合わせて、一貫した寸法精度で繰り返し注文をサポートできますか?
燃料インジェクターラインは、エンジン動作中に一定の安定した圧力を受けません。その代わり、各噴射イベントによってインジェクターが開閉するたびに、圧力が急速に変動します。この脈動パターンは、一般的なエンジン速度で 1 秒間に何度も繰り返され、ラインとその端部のフィッティングに応力サイクルが繰り返されます。各パルス中に到達するピーク圧力ではなく、平均動作圧力のみを定格とするラインを選択すると、安全マージンが著しく減少してしまいます。噴射システムの設計を検討するエンジニアは通常、ラインに沿った実際の動作条件を理解するために、単一のピーク値だけでなく圧力脈動の形状に注目します。以下の面グラフは、文脈のために 1 つの噴射サイクルにわたる例示的な圧力脈動パターンを示しています。
影付きの領域のグラフは、噴射イベント自体中に圧力が急激に上昇することを示しており、燃料がシステムのピーク圧力でインジェクター ノズルから押し出される短い期間を反映しています。この注入ウィンドウの外側では、ライン内の圧力は、コモン レールまたはポンプの保持圧力に関連する比較的安定したベースラインに向かって落ち着きます。このパターンはエンジンの運転中継続的に繰り返されます。つまり、インジェクター ラインは通常の運転時間中に非常に多くの圧力サイクルにさらされることになります。この脈動パターンの実際的な重要性は、ラインの定格圧力仕様が単にサイクル全体の平均圧力ではなく、各パルスのピークを考慮する必要があることです。これは、前のセクションで説明した耐疲労性が特に燃料インジェクター ラインにとって重要な設計上の考慮事項である理由の一部でもあります。なぜなら、ラインは基本的に単一の静圧ではなく連続的な周期的な荷重パターンにさらされるからです。噴射のタイミングと持続時間は燃料供給要件に合わせて調整されるため、エンジンの速度と負荷の変化により、この脈動パターンの周波数が変化し、形状もある程度変化します。意図した圧力クラスに合わせて正しく評価され、処理されたラインは、エンジンの予想されるサービス間隔にわたってこの脈動パターンに耐えるように設計されています。ラインの仕様が不足していたり、経年劣化や製造上の欠陥によって疲労損傷が生じている場合、多くの場合、この繰り返しの脈動が、最終的には曲げや嵌合接続などの応力集中点での亀裂や破損につながるメカニズムとなります。この脈動による応力パターンは、圧力定格に関する前述の点にも関連します。つまり、平均圧力値だけを基にすると適切に見える線でも、使用中に経験する実際のピーク脈動圧力に比べて小さい場合があります。この違いを認識しておくことは、選択または交換の決定時にさまざまなインジェクター ライン オプションの仕様シートを比較するときに役立ちます。
適切な燃料インジェクター ラインの選択は、一般的なアプリケーション カテゴリだけでなく、圧力定格、寸法、曲げ形状を正確なエンジン システムに適合させるかによって決まります。
燃料インジェクターラインのタイプ: 詳細な比較
以下の表は、交換の決定に最も関連する 3 つの構成、すなわち剛性高圧鋼ライン、フレキシブル波形ライン、および既製部品が入手できない場合に製造されるカスタム CNC 曲げ交換ラインを比較しています。
| 次元 | 剛体高圧ライン | フレキシブルコルゲートライン | カスタムCNCベントライン |
|---|---|---|---|
| 主な用途 | ポンプ/レールからインジェクターまでの高圧供給 | 低圧供給/戻り回路 | 生産終了した OEM ラインの直接代替品 |
| 代表的な圧力範囲 | 多くの場合 100 ~ 250 MPa | 比較的低圧 | 元のシステム定格に一致 |
| 材質 | 低合金鋼、熱処理、オートフレッタージュ加工済み | 波形金属または強化フレキシブルチューブ | リジッドラインと同じスチールプロセス、カスタムベンド |
| 柔軟性 | 剛直な固定ジオメトリ | 柔軟に振動や動きを吸収 | 剛体、指定された形状に合わせて製造 |
| 必要な取り付け精度 | 高度で正確な曲げと長さの一致が必要 | 中等度 | 高、元の配線を再現する必要がある |
| 典型的な障害点 | 疲労下での曲げまたはフィッティング接続 | 波形壁または圧着継手 | 疲労下での曲げまたはフィッティング接続 |
エンジン動作中に、燃料インジェクター ラインに沿ったすべての点が同じ量の応力を受けるわけではありません。チューブの直線部分は通常、圧力に関連した応力をその長さに沿って比較的均等に分散します。対照的に、曲げ部分では、直線に沿ったものよりも曲げ部分の管壁が薄く、幾何学的に複雑になるため、曲線の外側半径に追加の応力が集中します。フィッティング接続では、シーリング コーンの形状とユニオン ナットからのクランプ力により、独自の応力集中が発生します。以下のヒートマップは、3 つのエンジン負荷条件下でのこれら 3 つのパイプ ゾーンにわたる相対応力指数を示しています。
| パイプゾーン | アイドル状態 | 部分ロード | フルロード |
|---|---|---|---|
| 直線部 | 2 | 4 | 6 |
| ベンドセクション | 3 | 6 | 9 |
| 継手接続 | 3 | 5 | 8 |
ヒートマップは、3 つのパイプ ゾーンすべてにわたってアイドル状態から全負荷に向かって相対応力が増加していることを示しています。これは、より高い噴射圧力と、より高いエンジン負荷に関連するより頻繁な噴射イベントの影響を直接受けています。各荷重条件内で、曲げセクションは直線セクションよりも高い相対応力指数を一貫して示しており、曲げジオメトリと曲げ半径が付随的な配線の選択ではなく重要な設計詳細として扱われる理由を示しています。継手接続も直線部分と比較して相対応力が高いことを示していますが、この例示的な比較では一般に曲げ部分よりも若干低く、ねじ接続点での応力が集中しているが局所的な性質を反映しています。全負荷では、この例示的なパターンでは 3 つのゾーンすべてが最高値を示しており、これは、より高い燃料要求下での各噴射イベント中の圧力脈動のピークに関する前述の説明と一致しています。このパターンは、燃料インジェクター ラインの疲労に関連した故障が、チューブの正常な直線部分に沿った部分よりも、曲げ位置や継手接続部でより一般的に報告される理由を説明するのに役立ちます。メーカーにとって、これは、応力がさらに集中する鋭角または不均一な曲げではなく、一貫した緩やかな曲げ半径を生成できる精密 CNC 曲げ装置を使用する正当化の一部です。交換を行うワークショップにとって、このパターンは、ラインがまだ使用可能であると判断する前に、表面の損傷、腐食、または以前の締めすぎの兆候がないか、曲げ領域と継手の接続を厳密に検査するための実際的な注意喚起でもあります。これは、曲げ半径を変更すると、ここで示した応力集中パターンが変化する可能性があるため、取り付け時の回避策として、より鋭角またはきつい曲げを使用するのではなく、交換ラインで元の曲げジオメトリを再現する必要がある理由をさらに裏付けています。このヒートマップを特定のエンジンの測定結果ではなく例示的なエンジニアリング パターンとして扱っても、ワークショップや機器のオペレーターは、一般的なゾーンごとの関係を使用して、定期メンテナンス中に検査ポイントに優先順位を付けることができます。
曲げセクションと継手の接続には、直線セクションよりも常に大きな応力がかかります。そのため、置換ラインでは、現場で修正されたショートカットではなく、元の曲げジオメトリを再現する必要があります。
交換およびメンテナンスのガイダンス: 燃料インジェクター ラインを安全に交換する方法
次の手順は、燃料インジェクター ラインを交換する一般的なプロセスの概要を示しています。作業を開始する前に、正確な手順、トルク値、および圧力解放手順を、特定のエンジンまたは機器メーカーのサービス文書と照らし合わせて必ず確認してください。
- 圧力定格、直径、長さ、曲げ形状などの交換ラインの仕様が正しいことを、OEM リファレンスまたはサービス マニュアルと照合して確認してください。
- 高圧ラインを外す前に、エンジンメーカーの指定手順に従って燃料システムの残留圧力を逃がしてください。
- 燃料システムの近くで作業する前に、一般的な予防策としてバッテリーを外すか電気システムを隔離してください。
- フィッティングが丸まらないように、正しいサイズのフレアナットまたはカラスフットレンチを使用して、ポンプ/レール端とインジェクター端の両方にあるユニオンナットを緩めて取り外します。
- 元の配線と曲げの方向に注意しながら、隣接するコンポーネントに無理に押し付けずに、古いラインを慎重に引き抜きます。
- 新しいラインを取り付ける前に、インジェクターとポンプ/レール ポートの両方でシーリング コーンの表面に損傷がないか検査してください。
- 交差ねじを避けるためにユニオンナットをねじ込む前に、シーリングコーンを直角に合わせて、最初に新しいラインを手で配置します。
- 各ユニオン ナットをエンジンまたはラインのメーカーが指定した値で締め付け、締めすぎや締めすぎを避けてください。
- バッテリーを再接続し、メーカー指定の始動手順に従って燃料システムを再加圧します。
- 車両または機器を通常の動作に戻す前に、エンジンをアイドリング状態で始動し、すべての新しい接続に燃料の漏れがないか目視で確認してください。
- 最初の熱サイクルではフォローアップチェックが必要になる場合があるため、短い運転期間後に各フィッティングのトルクを再チェックします。
元の機器の形状に一致する交換ラインを調達することは、多くの場合、特に既製ラインが利用できない古いエンジン モデルやあまり一般的ではないエンジン モデルの場合、このプロセスの中で最も困難な部分です。寧波嘉天自動車管有限公司は、1995年に設立された寧波興新金属製品工場をベースに設立され、寧波市鄞州区瞻旗鎮万侯に位置する燃料インジェクターラインメーカーおよび自動車用パイプ継手工場で、工場面積約32,000平方メートル、工場床面積約26,000平方メートルの施設で運営されています。同社の生産設備には、10 台の CNC 全自動パイプ曲げ機、大規模ろう付け炉組立ライン、油圧式内部成形装置、800 トン油圧水膨張機、自動レーザー溶接機、溶接ロボット、および社内の研究試験ラボによってサポートされている大型マシニング センターが含まれています。この種の CNC 曲げおよび成形機能により、燃料インジェクター パイプのサプライヤーは、特定のエンジンの 3 次元ルーティングを正確に再現できます。これは、交換ラインが一般的な直線の長さから適用されるのではなく、元の曲げ形状と一致する必要がある場合に直接関係します。交換ラインを大量に調達しているフリートオペレーター、ワークショップ、機器メーカーにとって、確立された自動車用パイプメーカーまたは卸売業者と協力することで、繰り返しの注文全体で一貫した寸法精度を確保することができます。
燃料インジェクターラインを安全に交換するには、最初にシステム圧力を解放し、元の仕様に正確に一致させ、すべての接続をメーカーの指定値までトルクで締めることにかかっています。
燃料インジェクターラインの交換に関するよくある質問
燃料インジェクターラインを交換する正しい手順は何ですか?を交換する fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
インジェクターラインを取り外す前に、燃料システムの圧力を解放する必要がありますか?はい、エンジンが停止した後でも高圧燃料システム内に残留圧力が残る可能性があるため、インジェクターラインを取り外す前にメーカー指定の圧力解放手順に従うことが標準的な予防策です。このステップを省略すると、コモンレールや同様の高圧燃料システムに関係する圧力を考慮すると、安全上のリスクが生じる可能性があります。 |
取り付け中に燃料インジェクターラインを曲げたり、再形成したりすることはできますか?燃料インジェクター ラインは特定の形状に合わせて設計され、CNC で曲げられているため、取り付け中にラインの形状を変更したり、無理に押し込んだりすると、元の設計では考慮されていなかった応力集中や表面損傷が生じる可能性があります。交換用ラインが必要な配線と一致しない場合は、既存のラインを現場で変更するよりも、正しく曲がった交換用ラインを調達する方が、一般的により信頼性の高いアプローチです。 |
新しい燃料インジェクターラインを取り付ける際にはどのようなトルクを使用する必要がありますか?インジェクターラインユニオンナットのトルク値は、フィッティングのサイズ、ネジの種類、エンジンメーカーの仕様によって異なるため、一般的な推定値ではなく、該当するサービスマニュアルまたはメーカーのトルクチャートを使用して正確な数値を得る必要があります。締めすぎも締めすぎも信頼性の問題を引き起こす可能性があるため、指定されたトルク値に一致させることが交換プロセスの重要なステップとして扱われます。 |
燃料インジェクターラインを修理するのではなく交換する必要があるかどうかはどうすればわかりますか?曲がりや継手接続部の周囲に目に見える亀裂、腐食、変形、または燃料の浸出がある場合は、ラインを修理するのではなく交換する必要があることを示す一般的な指標です。これらのラインは継続的な高圧サイクル下で動作するため、通常、修理方法は確実に耐えられるように設計されていません。曲げや取り付けなどの応力集中点付近に損傷を示す線は、通常、修理候補ではなく交換候補として扱われます。 |
メーカーから交換用燃料インジェクターラインを調達する際、ワークショップや卸売業者は何に注意すべきでしょうか?通常、バイヤーはメーカーが元の曲げ形状と圧力定格を正確に一致させる能力に加えて、生産能力と、フリートまたは複数ユニットのニーズに応じた繰り返し注文にわたる一貫性を検討します。 CNC 曲げ精度や材料トレーサビリティの実践など、サプライヤーの製造装置と品質プロセスをレビューすることは、継続的な調達に関して燃料インジェクター パイプのメーカーや卸売業者を評価する際に役立つ場合があります。 |
を交換する fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
当社の主な製品
 お問い合わせ
+86-138 0586 3066
+86-574 8840 6311
 製品

 モバイル